工业窑炉用浇注料施工工艺对使用寿命的影响分析
在工业窑炉运行中,浇注料的使用寿命往往不取决于材料本身等级,而是施工工艺的细微偏差。同样一批高铝质浇注料,甲施工队能用到3年,乙施工队可能8个月就出现大面积剥落。问题通常出在加水量、搅拌、浇筑和养护这几个环节。
一、加水量与搅拌:最容易被忽视的"隐形杀手"
现场施工人员为图省事,习惯性多加水来增加流动性,这是浇注料失效的首要原因。以高铝浇注料为例,加水量每增加1%,常温耐压强度下降约8%~12%,显气孔率上升,炉气中的碱金属蒸汽更容易侵入。正确的做法是严格按厂家给定范围控制,通常低水泥浇注料加水量在5%~6.5%之间。
搅拌环节同样关键。强制式搅拌机需干混2~3分钟,再加水湿混3~5分钟,总时间不少于6分钟。现场常见用铁锹人工拌和,均匀度差,局部粉料团未打开,凝固后形成薄弱区。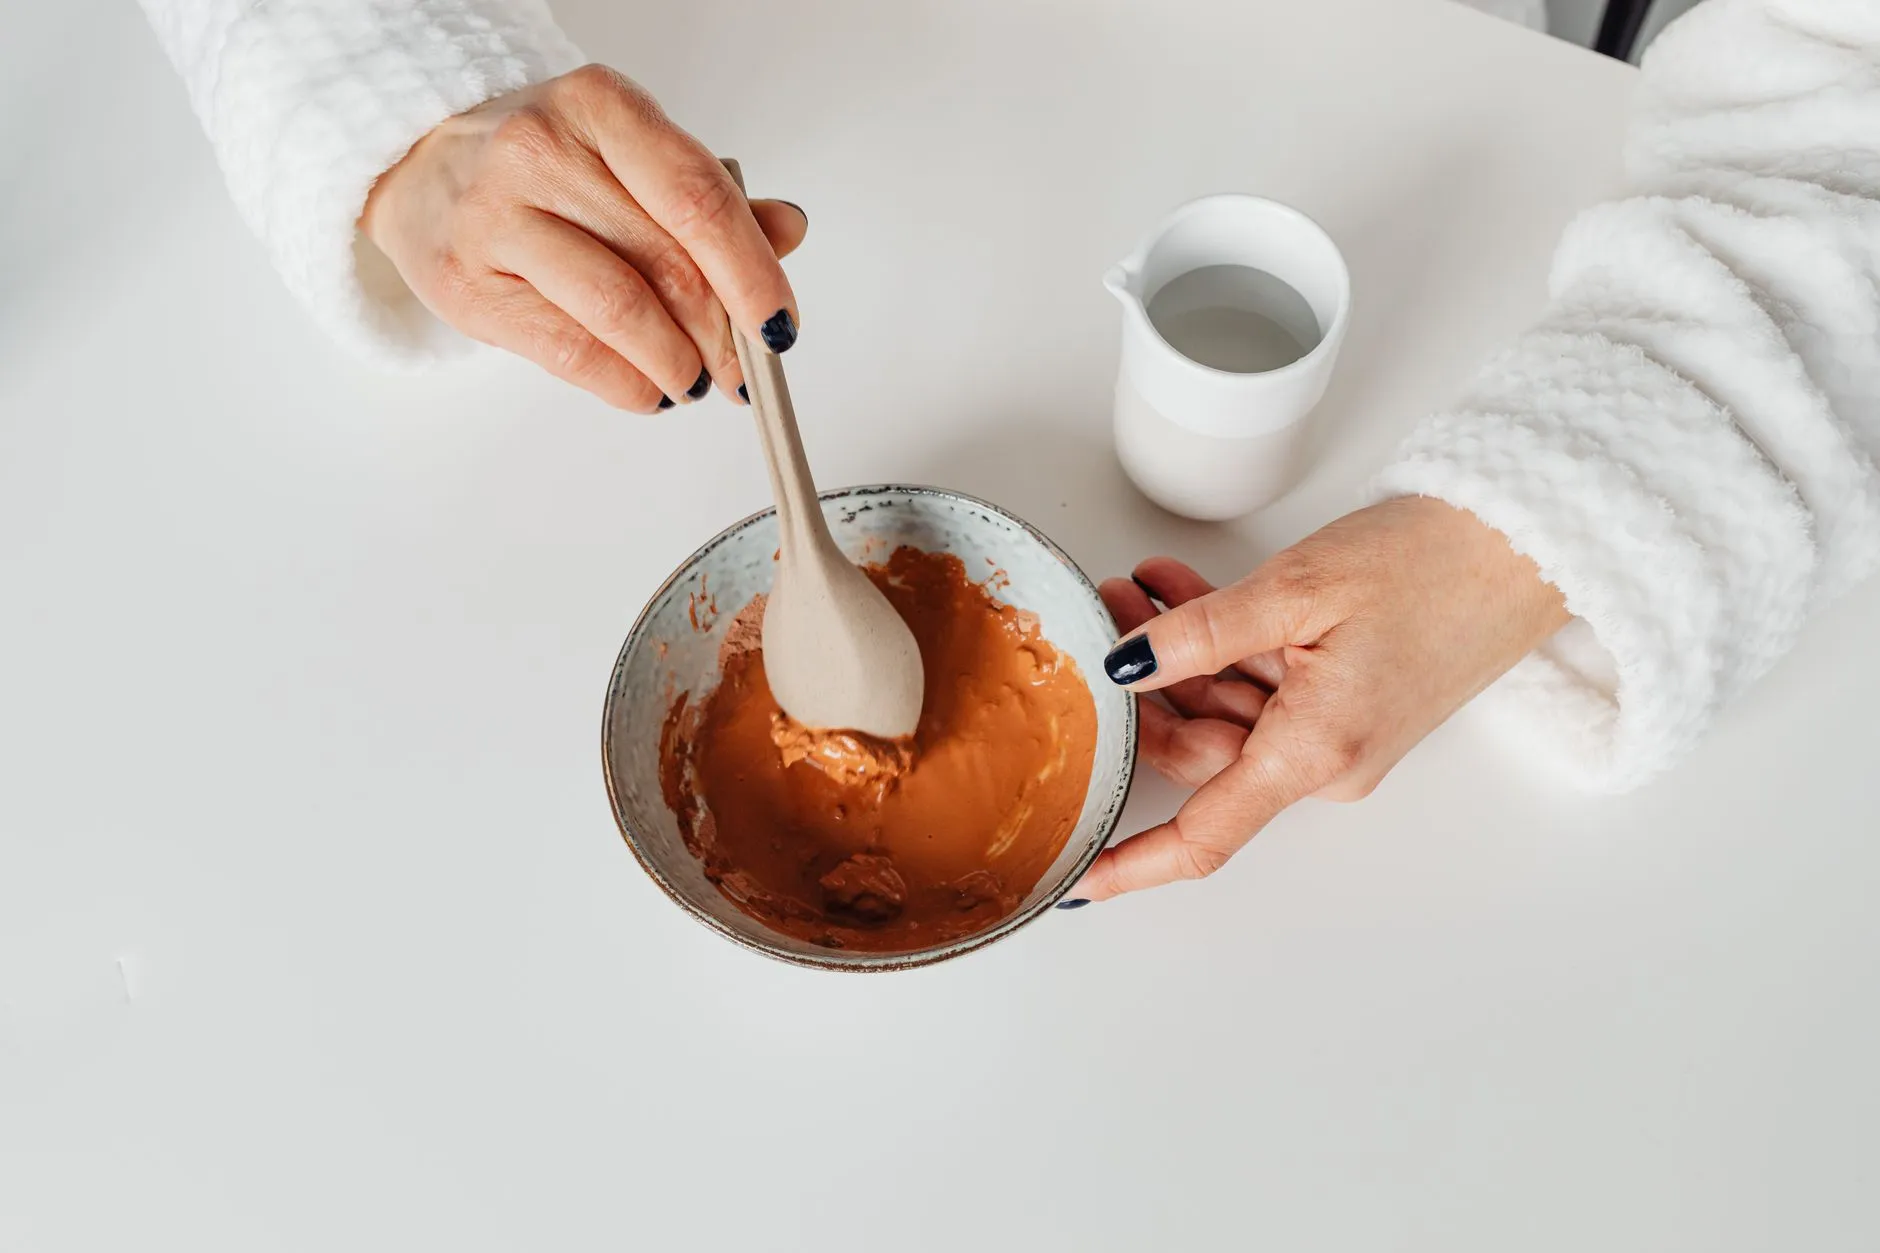
二、浇筑与振捣:决定致密度的核心步骤
浇筑应连续进行,间隔超过初凝时间即形成冷缝。振捣时振动棒要快插慢拔,间距控制在300~400mm,每点振捣20~30秒,以表面泛浆、无气泡逸出为准。过振会导致骨料下沉、浆体上浮,形成分层;欠振则留下气孔带,成为侵蚀通道。
对于锚固件区域、炉顶转角等部位,建议配合木锤辅助敲击模板。某钢厂加热炉炉顶施工时,因振捣不到位,投产后两个月即出现局部脱落,停炉检修直接损失超过40万元。
三、养护与烘炉:被低估的"最后一公里"
浇注料浇筑后需带模养护24小时,环境温度低于5℃时要采取保温措施。拆模后自然养护24~48小时,再进入烘炉阶段。烘炉曲线必须按升温速率≤15℃/h控制,在150℃、350℃、600℃设置保温平台,让游离水和结晶水充分排出。
不少企业为赶生产进度,直接快速升温,结果浇注料内部蒸汽压力骤增,产生爆裂性剥落。搭配使用的耐火砖、粘土砖砌体与浇注料交界处,也要预留膨胀缝,填充保温棉或陶瓷纤维毯,吸收热膨胀应力。
江阴市火盾耐火材料有限公司在服务客户过程中发现,严格执行上述工艺的窑炉,浇注料使用寿命普遍延长40%以上。材料选型固然重要,但施工过程的标准化才是决定实际服役周期的关键变量。